Anwendungen · Metallbearbeitung
Edelstahl schleifen und polieren: vom Abtrag zum Finish
Edelstahl gezielt bearbeiten: Nahtabtrag, Satinfinish und Hochglanz unterscheiden. Auswahl von Schleifmittel und Polierwerkzeug mit Tabelle und FAQ.
4 Minuten Lesezeit · Redaktionell geprüft am
Fachlicher Überblick
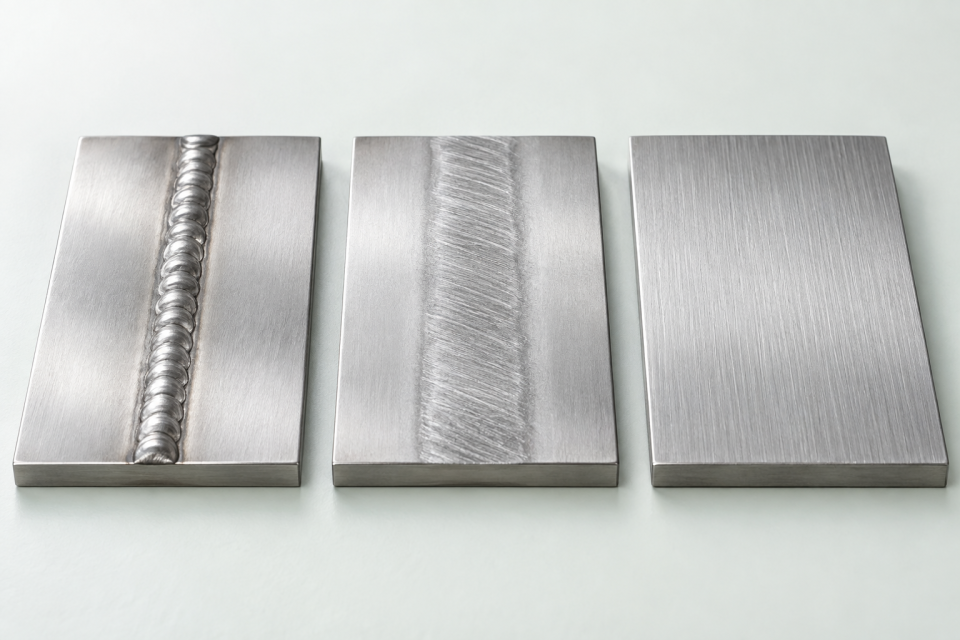
Legen Sie das gewünschte Finish an einer Musterfläche fest. Nahtabtrag, gerichtetes Satinfinish und Hochglanz erfordern unterschiedliche Werkzeuge.
Drei Arbeitsschritte statt einer Scheibe für alles
3M trennt in seinem Edelstahl-Finishsystem das Einebnen einer Naht, das Anlegen des Schliffbilds und die Endbearbeitung. Für ein vorhandenes Satinfinish ist die Richtung der Schleifspuren wichtig. Der neue Bereich soll zur benachbarten Fläche passen. Beginnen Sie nicht automatisch mit grobem Korn: Ein unnötig tiefer Schliff erzeugt zusätzliche Arbeit beim Verfeinern.
Wann eine Fiberscheibe passt
Die 3M Cubitron 3 1187C ist ein Beispiel für eine Fiberscheibe zum Materialabtrag an Edelstahl, etwa an Schweißnähten. Ihre steife Fiberunterlage und die vorgesehene Bearbeitungswirkung unterscheiden sie von einem weichen Finishwerkzeug. Das verknüpfte Produktbeispiel gehört deshalb in den Abtragsschritt; es legt weder das spätere Satinbild noch eine fertige Rauheit fest.
Polierpaste und Werkzeug gemeinsam auswählen
PFERD ordnet für die Edelstahl-Vorpolitur seine Paste PP 1 VP STEELOX den Tuchringen ST oder TH zu. Für die anschließende Hochglanzpolitur nennt das System PP 4 HGP UNIVERSAL mit TW oder FL. Das zeigt den Unterschied zwischen Vorpolitur und Glanzarbeit. Die Kürzel gelten für dieses System und sind keine allgemeine Härteskala aller Polierpads.
Wärme und Verunreinigung begrenzen
PFERD weist auf die geringe Wärmeleitfähigkeit von Edelstahl und mögliche Anlauffarben bei hoher thermischer Belastung hin. Langes Verweilen und unnötig hoher Druck sind daher schlechte Ersatzlösungen für ein nicht mehr passend arbeitendes Werkzeug. Edelstahl-Arbeitsmittel sauber und getrennt von Werkzeugen für unlegierten Stahl halten; auch Spannstellen vor Fremdeisen schützen.
Welche Werkzeugwirkung wird gebraucht?
| Aufgabe | Auswahlrichtung | Ergebnis kontrollieren |
|---|---|---|
| Erhabene Naht oder störender Überstand | Für Edelstahl vorgesehenes Abtragswerkzeug | Zielkontur und zulässigen Abtrag vorab festhalten. |
| Nahtzone an die Fläche angleichen | Abgestufte Schleifbearbeitung | Keine einzelnen groben Riefen oder Vertiefungen stehen lassen. |
| Gebürstetes beziehungsweise satiniertes Sichtbild | Gerichtete Feinbearbeitung, beispielsweise mit geeignetem Band oder Vlies | Richtung und Erscheinungsbild mit dem Muster vergleichen. |
| Spiegelnder Glanz | Vorbereitete Fläche und abgestimmte Vor-/Hochglanzpolitur | Nach Reinigung auf verbleibende Schleifspuren prüfen. |
Ein optisch ähnlicher Schliff ist kein Nachweis für einen vereinbarten Rauheitswert. Messanforderungen und Muster getrennt dokumentieren.
Arbeitsablauf
- Werkstoff, Zielkontur und gewünschtes Endfinish festhalten; vorhandene Sichtflächen als Vergleich sichern.
- Werkstück spannen und Werkzeug, Aufnahme, Stützteller sowie Betriebsdaten gemeinsam prüfen.
- Eine Musterfläche bearbeiten und nach jedem Schritt reinigen. Vor dem Verfeinern verbleibende Riefen beurteilen.
- Das fertige Schliffbild aus mehreren Blickrichtungen mit dem Muster vergleichen; für weitere Teile die bewährte Kombination dokumentieren.
Auswahl im Arbeitsprozess
- Eine ausgebesserte Stelle fällt optisch auf
- Zuerst Schliffrichtung und Bearbeitungsschritt vergleichen
Mehr Hochglanzpolitur ist keine Korrektur für ein gefordertes mattes Richtungsfinish.
- Eine Oberfläche nach reproduzierbarem Muster fertigen
- Werkzeugfolge und Kontrolle festlegen
Körnung, Werkzeugzustand, Führung und Maschine im Arbeitsablauf mitführen.
Fehlerbilder und Prüfpunkte
- Das Teil glänzt, aber tiefe Riefen bleiben sichtbar
- Die Politur hat den vorherigen Schleifschritt nicht ersetzt. Zur Vorbereitung zurückgehen und klären, welche Spuren noch entfernt werden dürfen.
- Anlauffarben entstehen während der Arbeit
- Wärmeeintrag, Werkzeugzustand und Führung prüfen. Die nötige Nachbehandlung richtet sich nach dem Bauteil; bloßes Aufhellen der Oberfläche bestätigt keine wiederhergestellte Korrosionsbeständigkeit.
Prozesskontrolle in der Praxis
Muster, zulässigen Materialabtrag und erforderliche Messwerte gemeinsam festhalten. So bleiben optische Auswahl und technische Abnahme nachvollziehbar.
Häufige Fragen
Welche Körnung ergibt gebürsteten Edelstahl?
Es gibt keine einzelne Körnungszahl für jedes gebürstete Finish. Werkzeugaufbau, Richtung und Ausgangsfläche wirken mit. Eine Musterfläche ist die sinnvollere Vorgabe.
Kann ich eine Fiberscheibe bis zum Hochglanz verwenden?
Eine Abtragsscheibe ist nicht gleichzeitig das gesamte Poliersystem. Der Übergang zum Feinfinish und zur Politur muss gesondert geplant werden.
Ist Satinieren dasselbe wie Polieren?
Beim Satinieren wird ein gleichmäßiges mattes bis seidiges Bild angestrebt. Eine Hochglanzpolitur verfolgt ein anderes Erscheinungsbild; das gewünschte Ergebnis zuerst benennen.
Welches Polierpad brauche ich für Edelstahl?
Material und Bearbeitungsstufe gemeinsam mit der Paste auswählen. Tuchringe für Metallpolitur sind ein anderes System als Schaumstoffpads für Lack; Farbe oder Durchmesser allein entscheiden nicht.
Quellen und weiterführende Informationen
Die Auswahlhilfe fasst Herstellerangaben und die genannten Fachinformationen zusammen. Angaben zur konkreten Ausführung finden Sie beim jeweiligen Artikel.
